热疗耗材生产批号管理与保持保护膜完整指南
按摩与理疗耗材 · 理疗耗材 · 2026-01-13
文章摘要
热疗耗材生产批号管理的核心逻辑与追溯体系 热疗耗材的生产批号是产品全生命周期管理的唯一身份标识,其编码规则需严格遵循医疗器械生产质量管理规范的相关要求。批号通常由年份、月份、生产线代码及流水号组成,例如“202310A001”代表2023年10月A生产线生产的第001批次产品。这种结构化编码方式确保了在发生质量问题时,能够迅速锁定特定时间段、特定产线的原材料来源及生产参数,为后续的风险评估提供数
热疗耗材生产批号管理的核心逻辑与追溯体系
热疗耗材的生产批号是产品全生命周期管理的唯一身份标识,其编码规则需严格遵循医疗器械生产质量管理规范的相关要求。批号通常由年份、月份、生产线代码及流水号组成,例如“202310A001”代表2023年10月A生产线生产的第001批次产品。这种结构化编码方式确保了在发生质量问题时,能够迅速锁定特定时间段、特定产线的原材料来源及生产参数,为后续的风险评估提供数据支撑。
建立严密的批号关联关系是管理的关键环节,生产过程中的每一道工序均需与批号进行系统绑定。从原材料入库时的批次检验报告,到半成品流转时的工序记录,再到成品包装时的赋码信息,所有数据必须实时录入生产执行系统。这种端到端的数据闭环不仅满足了合规性审查中关于可追溯性的硬性指标,也为企业内部的质量成本分析提供了精准的大数据基础,确保每一个热疗耗材都能实现从原料到终端用户的完整轨迹还原。
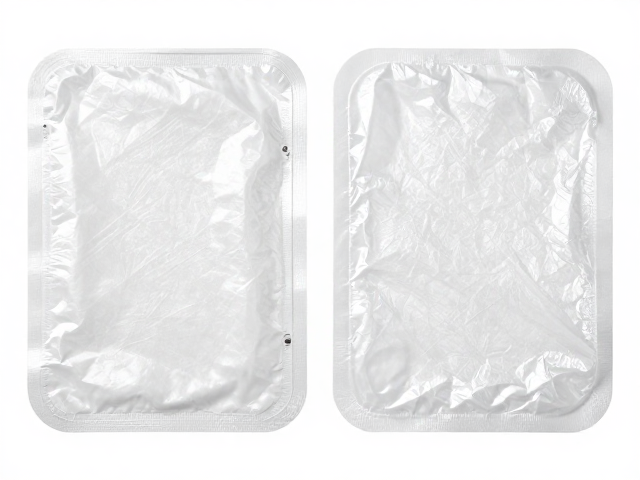
保护膜完整性对热疗耗材性能的影响机制
热疗耗材表面的保护膜主要承担着隔绝微生物、防止物理损伤及维持材料化学稳定性三重功能。在热疗过程中,若保护膜存在微孔或破损,环境中的细菌可能侵入耗材内部,导致产品在临床使用前即面临生物负载超标风险。此外,部分热疗材料对湿度和氧气敏感,保护膜的完整性直接决定了材料在储存期间的降解速率,一旦密封失效,材料的热传导性能及机械强度可能发生不可逆的衰减,进而影响临床治疗的安全性与有效性。
物理性破损是保护膜完整性失效的主要诱因之一,常见于自动化包装设备的夹持部位或物流运输过程中的堆叠挤压。细微的划痕或局部凹陷在常规外观检查中极易被忽略,但在后续使用中可能成为应力集中点,导致保护膜在受热或受力时突然破裂。因此,识别并控制这些微观缺陷,对于维持热疗耗材在货架期内的无菌状态及功能稳定性具有决定性意义,是质量控制流程中不可忽视的技术细节。
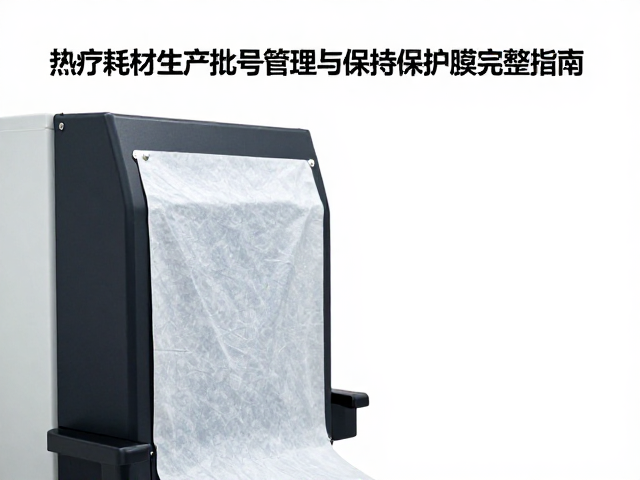
自动化视觉检测在保护膜缺陷识别中的应用
引入高分辨率机器视觉系统可显著提升保护膜缺陷的检出率,替代传统的人工目检模式。通过部署多光谱成像传感器,系统能够捕捉保护膜表面的细微划痕、气泡、杂质及封口不均等缺陷,并将图像数据与预设的标准模板进行实时比对。相较于人工检测,自动化系统能够保持毫秒级的响应速度,确保在生产线上实现100%的全检覆盖率,有效降低因漏检导致的不良品流出风险。
视觉检测系统的算法模型需定期通过真实缺陷样本进行迭代优化,以适应不同批次保护膜材料的反光特性变化。建立包含各类典型缺陷的大规模数据库,有助于提升系统在复杂光照环境下的鲁棒性。同时,系统应具备数据导出功能,将缺陷类型、位置坐标及发生频率自动记录至质量管理系统,形成可视化的趋势分析报表,为工艺参数的调整提供量化依据,从而实现从被动拦截向主动预防的质量管理转变。
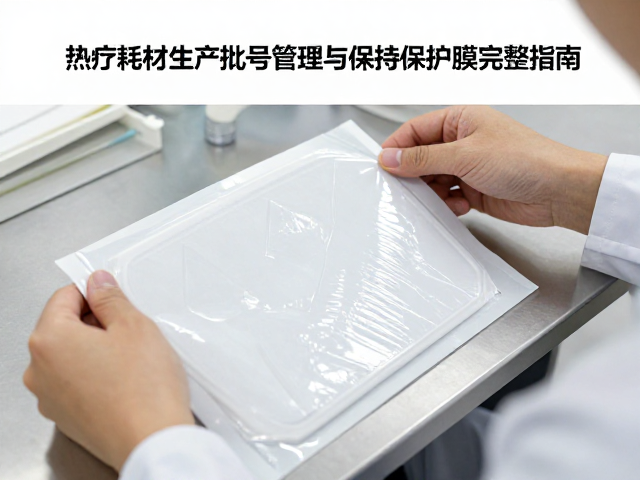
标准化包装作业流程对保护膜保护的实操规范
包装作业环境的洁净度控制是保护膜完整性的第一道防线,操作区域需符合相应的洁净级别标准,定期监测悬浮粒子数及沉降菌落数。操作人员需经过严格的无菌操作培训,穿戴符合规范的洁净服、手套及口罩,避免人体活动产生的微粒或皮屑污染保护膜表面。包装设备的接触部件应选用低析出、耐磨损的材料,并设置适当的张力控制装置,防止因机械应力过大导致保护膜拉伸变形或破裂。
封装过程中的温度与压力参数需经过严密的验证实验确定最佳区间,确保封口强度与保护膜材质的兼容性。对于热封工艺,需监控热封刀的温度均匀性及压痕宽度,避免局部过热导致保护膜熔融粘连或封合不严。此外,包装后的成品需进行严格的密封性测试,如采用染色渗透法或真空衰减法,验证保护膜的整体完整性,确保在规定的储存条件下,产品内部环境不受外界干扰,维持产品的无菌屏障功能。
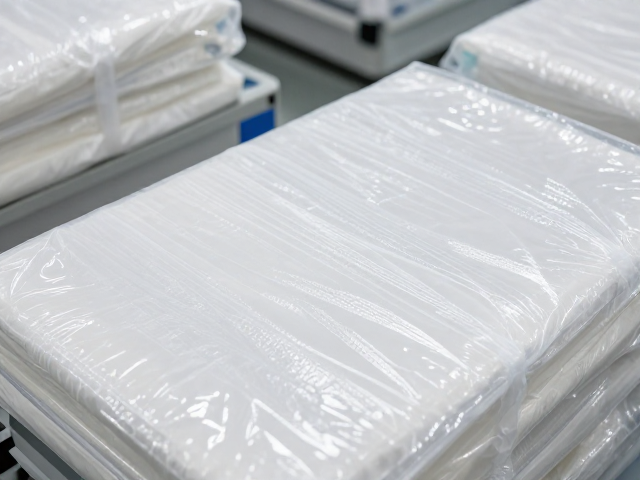
储存与物流环节中保护膜维护的风险管控
仓储环境的温湿度波动会加速保护膜材料的老化过程,进而影响其阻隔性能。热疗耗材应存放在温度恒定、湿度适宜的环境中,避免阳光直射或靠近热源,防止高温导致保护膜软化或粘性物质迁移。仓库管理系统需设置先进先出(FIFO)规则,严格控制产品在库时间,缩短产品暴露于潜在风险环境下的周期,降低因长期储存导致的保护膜性能衰减风险。
物流运输过程中的震动与冲击是保护膜破损的另一大隐患,包装箱的设计需具备足够的抗压强度与缓冲性能。采用防震托盘或隔板隔离不同批次产品,避免运输途中因堆叠过高或碰撞导致底部产品受压变形。收货环节需执行严密的开箱检验程序,重点检查外包装是否有挤压痕迹、变形或破损,确认保护膜在经历完整物流链条后仍保持物理完整性,确保只有符合质量标准的产品进入临床使用环节。