ABS塑料超声波板线缆长度怎么选?2025避坑指南
配件与工具 · 理疗设备配件 · 2026-05-09
文章摘要
超声波换能器与焊头间距对线缆长度的决定性影响 ABS塑料在超声波焊接或清洗场景中,线缆长度的选择并非随意拉伸,而是受到声学系统物理特性的严格约束。超声波发生器输出的高频电信号通过电缆传输至换能器,信号在传输过程中会产生衰减,这种衰减与电缆的长度和材质直接相关。当ABS工件的焊接深度较大或设备结构较为复杂时,换能器与焊头之间的垂直距离增加,直接导致所需连接的同轴电缆或螺旋电缆长度变长。过长的线缆会
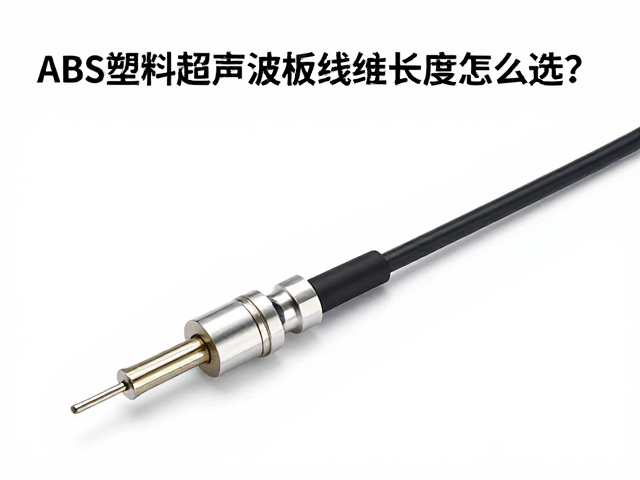
超声波换能器与焊头间距对线缆长度的决定性影响
ABS塑料在超声波焊接或清洗场景中,线缆长度的选择并非随意拉伸,而是受到声学系统物理特性的严格约束。超声波发生器输出的高频电信号通过电缆传输至换能器,信号在传输过程中会产生衰减,这种衰减与电缆的长度和材质直接相关。当ABS工件的焊接深度较大或设备结构较为复杂时,换能器与焊头之间的垂直距离增加,直接导致所需连接的同轴电缆或螺旋电缆长度变长。过长的线缆会增加线路阻抗,若超过设备设计的临界值,会导致能量传输效率下降,进而引发ABS材料焊接强度不足或表面出现熔接痕过深的问题。
此外,线缆长度还影响着现场操作的灵活性与安全性。在自动化产线中,过短的线缆限制了机械臂或气缸的运动行程,容易因拉扯导致接口松动或内部铜芯断裂;而过长的线缆若未进行合理的理线处理,可能在设备运行过程中发生缠绕、打结,甚至被运动部件卷入造成断裂。因此,在选型初期,必须依据实际设备的最大工作行程和静态安装位置,预留适当的冗余长度,通常建议预留10-20厘米的操作余量,以确保在动态工况下线缆始终处于自然舒展状态,避免应力集中。
信号衰减与阻抗匹配对传输效率的技术制约
从电气性能角度来看,超声波线缆本质上是高频信号传输通道,其内部结构多为同轴设计,中心导体与屏蔽层之间填充有特定的绝缘介质。随着ABS加工场景对焊接精度要求的提升,信号传输的完整性变得至关重要。当线缆长度超过设备厂家推荐的标准值(多数工业设备建议单根线缆不超过3-5米,具体视频率而定),信号衰减现象会显著加剧。对于20kHz或更高频率的超声波系统,过长的线缆会导致高频信号失真,使得换能器接收到的电能无法有效转化为机械振动,直接后果是ABS塑料焊接时的振幅不稳定,表现为焊接点发白、脆断或虚焊。
阻抗匹配是另一个必须考量的技术细节。不同长度的线缆具有不同的特性阻抗,虽然现代超声波发生器具备一定的自动跟踪能力,但极端长度下的阻抗失配仍可能导致驻波效应,形成反射波。这些反射波不仅浪费能源,还可能损坏换能器内部的压电陶瓷片。在实际工程应用中,若因设备布局限制必须使用超长线缆,通常需要通过加装阻抗匹配器或分段式连接方案来解决,而非简单拼接普通电缆。对于ABS这种结晶性塑料,其焊接能量密度要求较高,任何因线缆过长导致的能量损耗都可能需要通过提高发生器输出功率来补偿,而这可能引发ABS材料的热降解,影响成品外观和力学性能。
环境干扰与屏蔽性能对长期稳定性的影响
ABS塑料加工车间通常存在复杂的电磁环境,包括变频器、电机及其他大功率设备的运行噪声。超声波线缆的屏蔽效能直接关系到信号传输的质量。长距离传输中,线缆更容易受到外部电磁干扰(EMI)的影响。如果选用的线缆屏蔽层覆盖率低或接地不良,外部干扰信号会耦合进高频控制信号中,导致超声波发生器误判负载状态,进而引发频率漂移。对于ABS材料而言,频率偏移几赫兹就可能使焊接效果发生显著变化,表现为焊接深度不均或表面粗糙。因此,在选择线缆时,必须关注其屏蔽编织密度和接地处理方式,确保在较长长度下仍能保持优异的抗干扰能力。
线缆的材质与耐环境性能也是决定其使用寿命的关键因素。工业现场可能存在油污、粉尘或偶尔的化学飞溅,这些环境因素会加速线缆外皮的老化。特别是在线缆长度较长时,布线路径往往更为曲折,经过的机械结构更多,物理磨损风险增加。若线缆外皮耐磨性不足,长期摩擦可能导致屏蔽层破损,进而引发短路或漏电风险。此外,高温环境会加速绝缘材料的老化,ABS焊接过程中产生的局部高温若长时间烘烤线缆,会降低其介电强度。因此,选型时应优先考虑耐油、耐磨且耐温等级较高的特种橡胶或聚氨酯护套线缆,以确保在复杂工况下,长距离传输的稳定性不随时间推移而下降。