超声波头脉冲输出与耐温范围全解析,提升设备稳定性与寿命
配件与工具 · 理疗设备配件 · 2026-06-13
文章摘要
超声波换能器脉冲输出的核心机制 超声波焊接与清洗设备的核心动力来源于压电陶瓷元件在交变电压下的机械形变,这种形变通过变幅杆放大后形成高频振动。脉冲输出并非简单的开关控制,而是通过驱动电路精确调控电压波形的占空比、频率及振幅,使换能器在特定时间段内保持稳定的谐振状态。在工业应用中,恒定的脉冲宽度能确保能量输出的连续性,避免因电流突变导致的频率漂移,从而维持加工过程的稳定性。 现代驱动系统通常采用锁
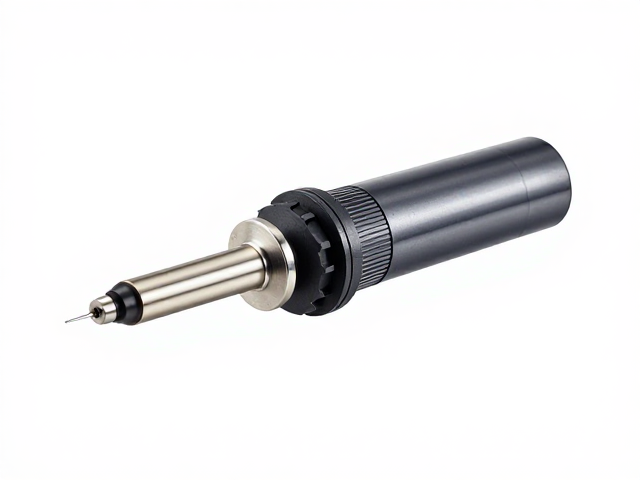
超声波换能器脉冲输出的核心机制
超声波焊接与清洗设备的核心动力来源于压电陶瓷元件在交变电压下的机械形变,这种形变通过变幅杆放大后形成高频振动。脉冲输出并非简单的开关控制,而是通过驱动电路精确调控电压波形的占空比、频率及振幅,使换能器在特定时间段内保持稳定的谐振状态。在工业应用中,恒定的脉冲宽度能确保能量输出的连续性,避免因电流突变导致的频率漂移,从而维持加工过程的稳定性。
现代驱动系统通常采用锁相环(PLL)技术实时跟踪换能器的谐振频率,确保脉冲信号与机械系统的固有频率同步。当负载发生变化时,控制系统会动态调整脉冲参数,以补偿因温度升高或接触压力改变引起的频率偏移。这种闭环反馈机制使得设备在长时间运行中仍能保持高精度的能量输出,减少因频率失配造成的能量损耗和元件过热现象。
关键材料对耐温性能的决定性影响
压电陶瓷材料本身的居里点决定了超声波头的基础耐温上限。常见的PZT-4或PZT-8陶瓷材料,其居里温度分别约为350℃和350℃以上,但在实际工作环境中,长期耐受温度通常远低于此数值,一般建议连续工作温度控制在60℃至80℃之间,以防止不可逆的去极化现象。一旦温度超过临界点,压电常数会发生永久性衰减,导致设备输出功率大幅下降甚至完全失效。
除了陶瓷材料,粘接工艺和散热结构对耐温性能起着至关重要的作用。传统环氧树脂胶在高温下容易老化变脆,导致焊头松动或脱落,因此高耐温硅胶或特殊合金焊接工艺被广泛应用于高端设备中。同时,散热片的设计必须考虑热传导效率,通过增加散热面积和优化风道结构,快速带走振动过程中产生的摩擦热,确保核心元件始终处于安全的工作温度区间。
温度失控对设备寿命的衰减效应
高温环境会加速压电陶瓷内部晶格结构的疲劳,导致Q值(品质因数)下降。Q值降低意味着机械损耗增加,更多的电能转化为热能而非机械振动,形成恶性循环。随着使用时间增加,这种热累积效应会导致焊头振幅不稳定,出现焊接强度不均、清洗死角或切割断面粗糙等质量问题,直接降低设备的有效作业率。
散热不良还会引发机械结构的微观变形。金属焊头和变幅杆在长期高温与高频振动双重作用下,容易产生应力松弛和微裂纹。这些微观损伤会逐渐扩展,最终导致焊头断裂或变幅杆松动。特别是在高功率密度应用中,若缺乏有效的温控监测,局部热点可能瞬间突破材料屈服强度,造成突发性机械故障,大幅缩短设备整体使用寿命。
优化散热与温控策略的实际应用
引入主动冷却系统是提升耐温性能的有效手段。通过在焊头基座或变幅杆内部设计微型冷却通道,并配合循环水冷或精密风冷装置,可将核心部件温度维持在理想区间。水冷系统因其比热容大、导热效率高的特点,常被用于大功率焊接或长时间连续作业的场景,确保设备在高负荷状态下仍能稳定运行。
智能温控算法能够根据实时温度数据动态调整输出功率。当传感器检测到焊头温度接近阈值时,系统自动降低驱动电压或调整脉冲频率,降低发热源强度。这种动态调节机制不仅保护了核心元件,还延长了耗材如焊针或模具的使用寿命。通过建立温度-功率-寿命的数据模型,用户可更精准地设定设备运行参数,实现效率与稳定性的平衡。