超声波膜消耗替换指南,如何保持最佳粘性时间?
配件与工具 · 理疗设备配件 · 2026-03-09
文章摘要
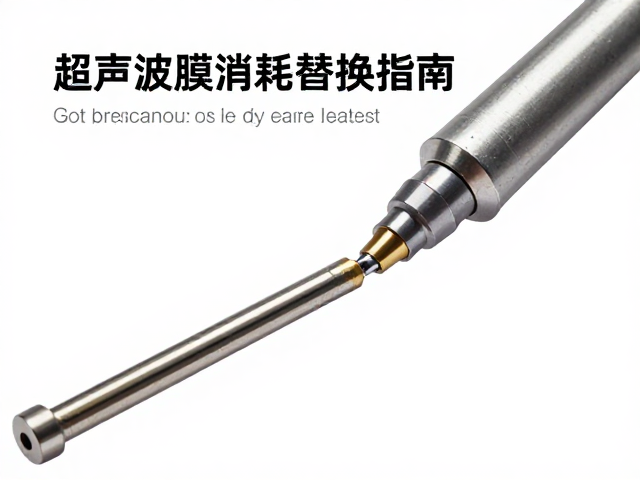
超声波焊接中焊头与变幅杆的磨损机理 超声波焊接系统的核心组件中,焊头(Horn)和变幅杆(Sonotrode)作为直接传递声能的关键部件,其表面状态直接决定了能量输出的效率。在高频振动过程中,金属表面会与工件材料产生持续的摩擦与冲击,这种微观层面的机械作用会逐渐导致接触面出现划痕、凹陷甚至材质疲劳。随着使用时间增加,原本经过精密抛光或喷丸处理的表面变得粗糙,声波在传播过程中遭遇散射和反射,造成声
超声波焊接中焊头与变幅杆的磨损机理
超声波焊接系统的核心组件中,焊头(Horn)和变幅杆(Sonotrode)作为直接传递声能的关键部件,其表面状态直接决定了能量输出的效率。在高频振动过程中,金属表面会与工件材料产生持续的摩擦与冲击,这种微观层面的机械作用会逐渐导致接触面出现划痕、凹陷甚至材质疲劳。随着使用时间增加,原本经过精密抛光或喷丸处理的表面变得粗糙,声波在传播过程中遭遇散射和反射,造成声能损耗。
这种物理形态的改变并非孤立存在,它会引发连锁反应。当表面粗糙度增加,接触阻力变大,系统需要更高的振幅才能维持设定的焊接参数,这进一步加剧了部件的磨损。同时,磨损产生的金属微粒可能嵌入材料表面或混入焊接区域,导致虚焊、焊穿或外观瑕疵。因此,定期监测焊头与变幅杆的物理状态,是维持焊接工艺稳定性的基础步骤,而非等到出现明显缺陷才进行干预。
判定替换周期的关键技术指标
判断是否需要替换超声波膜或相关组件,不能仅凭主观感觉,而应依赖可量化的技术指标。首要观察点是焊接电流的读数。在设备参数保持不变的情况下,如果维持正常焊接所需的电流密度显著高于初始设定值,通常意味着声能传输效率下降,部件表面可能已出现严重磨损或松动。此外,振幅稳定性也是核心指标,通过激光测振仪监测焊头尖端振幅,若发现振幅波动范围超出工艺允许公差(通常为±5%以内),则提示组件可能存在结构性损伤或疲劳。
外观检查同样提供重要数据支持。使用高倍放大镜观察焊头工作面,若发现明显的裂纹、深坑或边缘崩缺,必须立即停止使用。裂纹会在高频振动下迅速扩展,可能导致焊头断裂,引发安全事故。同时,检查变幅杆与焊头的接触面,确保无氧化层堆积或变形。若接触面不平整,会导致声波传播不均,产生热点效应,局部过热会加速部件老化并影响焊接质量。这些物理和电气数据的结合,构成了替换决策的客观依据。
保持最佳粘性的工艺参数优化
为了延长部件使用寿命并保持最佳的粘接效果,工艺参数的设置需根据实际工况进行动态调整。焊接压力是一个关键变量,过高的压力会增加接触面的摩擦,加速磨损;过低的压力则导致结合力不足。建议通过DOE(实验设计)方法,找到当前材料组合下的最佳压力区间,通常表现为在保证焊接强度的前提下,电流密度最低且焊痕外观最均匀的状态。同时,触发压力(Trigger Pressure)的设置应确保焊头在接触工件瞬间平稳过渡,避免冲击载荷对部件造成瞬时损伤。
频率追踪与增益控制也是维持系统效率的重要手段。现代超声波发生器具备频率自动追踪功能,能够实时调整输出频率以匹配换能器谐振点。若发现设备频繁调整频率或增益过高,可能暗示焊头或变幅杆的谐振特性已发生改变。此时,应检查所有紧固螺丝的扭矩,确保连接处无松动。此外,焊接时间(Sustain Time)和衰减时间(Decay Time)的设置需与部件状态匹配,磨损严重的部件可能需要更短的焊接时间来避免过热,从而减少热损伤和材料变形。
日常维护与清洁规范对寿命的影响
正确的日常维护流程能显著延长超声波组件的使用寿命。每次焊接结束后,应使用无绒软布和专用清洁剂清除焊头表面的残留物,如塑料碎屑、金属粉末或油污。这些残留物不仅会影响下一次焊接的质量,还可能在后续振动中成为应力集中点,加速部件疲劳。严禁使用腐蚀性强的化学溶剂,以免破坏焊头表面的硬化层或抛光效果。清洁时应轻柔操作,避免使用硬质刷子或工具刮擦工作面。
定期检查设备的接地状况和冷却系统也是维护的重要环节。良好的接地可以减少电磁干扰,确保信号传输的稳定性,间接保护电子元件和超声组件。对于长时间连续运行的生产线,需确保焊头有足够的冷却时间,防止过热导致材料性能下降。若设备配备水冷或风冷系统,需定期清理散热通道,确保热交换效率。规范的维护记录应包含每次清洁、检查发现的异常以及参数调整情况,这些数据有助于预测部件寿命,优化更换计划,实现从“事后维修”到“预防性维护”的转变。